

 Eng




Damgalama İşlemlerinde Metal Şekillendirilebilirliğin Temelleri
 2026.10.01
 Sektör haberleri
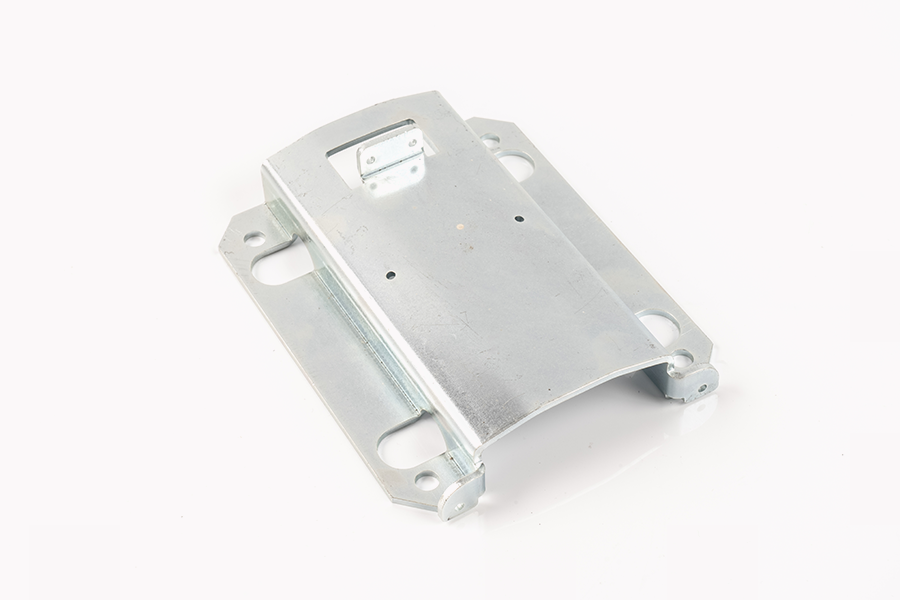
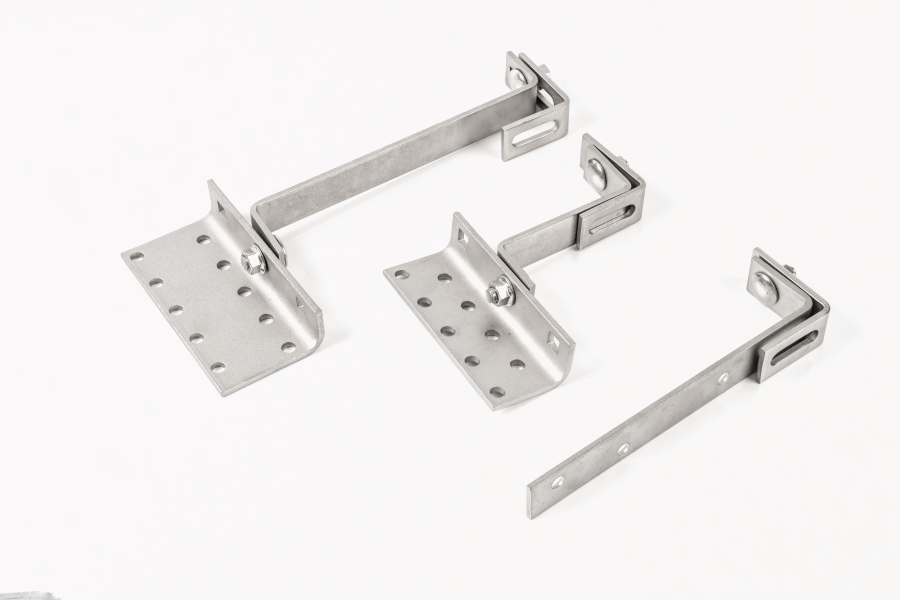
Metal damgalama, modern endüstriyel üretimde en verimli hacimli üretim tekniklerinden birini temsil eder. İşlem, kontrollü mekanik deformasyon yoluyla düz metalik bobinleri veya sac malzemeyi hassas üç boyutlu bileşenlere dönüştürür. Üretim tesisleri üretim yaparken Metal Parçaların Damgalanması Genel olarak işleme kolaylığı, büyük ölçüde seçilen ham maddenin kendine özgü mekanik, fiziksel ve metalurjik özelliklerine bağlıdır. Kesme, bükme, basma ve çekme kuvvetlerine kolayca uyum sağlayan bir metalin seçilmesi, pres tonajı gereksinimlerini azaltır, takım çeliği ömrünü uzatır, hurda oluşumunu en aza indirir ve kapsamlı üretim süreçlerinde tutarlı boyutsal tekrarlanabilirlik sağlar.
Hangi metalin en yüksek derecede şekillendirilebilirlik sunduğunu belirlemek, akma mukavemeti, nihai çekme mukavemeti, toplam uzama yüzdesi, gerinim sertleşmesi davranışı ve kristalografik kafes yapısı gibi temel mekanik özelliklerin değerlendirilmesini gerektirir. Çeşitli demir dışı ve demirli metaller olumlu soğuk çalışma özellikleri sergilerken, ticari olarak saf alüminyum alaşımları, yumuşak pirinç formülasyonları, düşük karbonlu çekme çelikleri ve alaşımsız bakır, mekanik zımba pres kuvvetleri altında en kolay deforme olan metaller olarak öne çıkıyor. Bu malzemelerin stres altında nasıl davrandığını anlamak, bileşen tasarımcılarının ve takım mühendislerinin yapısal bütünlüğü korurken üretim verimliliğini optimize etmelerine olanak tanır.
Sac metalin şekillendirilebilirliği, metalik bir malzemenin lokal boyun verme, yırtılma, mikro çatlama veya şiddetli boyutsal geri yaylanma olmadan kalıcı plastik deformasyona uğrama kapasitesini tanımlar. Damgalama presi operasyonlarında şekillendirilebilirlik, ham stokun uygulanan tonaj altında zımba ve kalıp boşluklarının geometrisine ne kadar kolay uyum sağladığını belirler.
Akma Dayanımı ve Çekme Dayanımı İlişkileri
Geçici elastik esnemeden kalıcı yapısal şekillendirmeye geçiş, uygulanan mekanik stres malzemenin akma dayanımını aştığında meydana gelir. Başlangıç akma dayanımı daha düşük olan metaller, plastik deformasyonu başlatmak için önemli ölçüde daha az baskı kuvveti gerektirir. Bu daha düşük kuvvet eşiği, kalıp bileşenleri içindeki iç gerilimi azaltır ve imalatçıların daha düşük tonajlı mekanik veya hidrolik presler kullanmasına olanak tanır.
Akma dayanımı ile nihai çekme dayanımı arasındaki fark da aynı derecede kritiktir. Geniş bir akma-gerilme oranı, şekillendirme sırasında geniş bir operasyonel pencere sağlar. Hammadde stoğu, yüksek nihai çekme mukavemeti ile birlikte düşük bir akma noktasına sahip olduğunda, zımba basıncı altında, nihai mukavemet sınırını aniden aşmadan sürekli olarak deforme olur; aksi takdirde, kırılmaya veya malzemenin tamamen yırtılmasına neden olur.
Uzama Yüzdesi ve Plastik Gerinim Kapasitesi
Toplam uzama, bir metal numunesinin fiziksel kırılma meydana gelmeden önce ne kadar esneyebileceğinin yüzdesini ölçer. Yüksek düzgün uzama yüzdesi sergileyen malzemeler, lokalize incelme olmadan aşırı geometrik esnemeye uyum sağlar. Karmaşık sığ çekme veya ağır flanş işlemleri sırasında yüksek uzama, malzeme tanecikli yapılarının zımba giriş yarıçapları üzerinde düzgün bir şekilde gerilmesine izin vererek gerilimi iş parçası boyunca eşit şekilde dağıtır.
Gerinim Sertleşmesi Üssü ve Plastik Gerinim Oranı
Yaygın olarak n değeri olarak adlandırılan gerinim sertleşmesi üssü, bir metalin deforme olurken sertleşme yeteneğini ölçer. Daha yüksek bir n değeri, yerel bir alan deforme oldukça, güçlendirildiğini ve sonraki deformasyon kuvvetlerini çevredeki işlenmemiş bölgelere aktardığını gösterir. Bu mekanizma plastik deformasyonu daha geniş bir yüzey alanına yayarak erken boyun vermeyi önler.
R değeri veya normal anizotropi olarak tanımlanan plastik gerinim oranı, derin çekme işlemleri sırasında sacın duvar incelmesine karşı direncini ölçer. Yüksek bir r değeri, sacın kalınlığı boyunca incelmek yerine flanş alanından içe doğru çekilmeyi tercih ettiği anlamına gelir. Yüksek n değerini yüksek r değeriyle birleştiren metaller, imalatçılar derin boşluklu Metal Parçaları Damgalama oluşturduğunda olağanüstü işleme kolaylığı sunar.
Damgalama için Yüksek Şekillendirilebilir Metaller Olarak Alüminyum Alaşımları
Ticari olarak saf alüminyum kaliteleri ve yumuşak, ısıl işlem görmeyen alüminyum alaşımları, sac metal damgalama preslerinde işlenmesi en kolay malzemeler arasında yaygın olarak kabul edilmektedir. Olağanüstü soğuk şekillendirme performansları doğrudan atomik mimarilerinden ve düşük mekanik dirençlerinden kaynaklanmaktadır.
Yüz Merkezli Kübik Kafes Mekaniği
Alüminyum yüz merkezli kübik kristal kafes yapısına sahiptir. Bu atomik düzenleme, atomik düzlemlerin kayma gerilimi altında birbirinin üzerinden kaydığı çok sayıda kristalografik yön sağlayan on iki birincil kayma sistemi içerir. Kayma ortam sıcaklıklarında kolaylıkla meydana geldiğinden, alüminyum yüksek doğal süneklik, düşük kesme direnci ve mekanik pres şahmerdanları altında mükemmel plastik akış kapasitesi sergiler.
Alaşımsız Alüminyum Sınıf Onbir Yüz Performansı
Tamamen tavlanmış O temper koşulundaki ticari olarak saf alüminyum alaşımı bin yüz, damgalanması en kolay metalik malzemelerden birini temsil eder. Yüzde doksan dokuz veya daha fazla alüminyum içeriğine sahip olan bu malzeme, genellikle yüzde otuz beşi aşan yüksek toplam uzama değerleri ile birlikte son derece düşük akma dayanımına sahiptir.
Progresif veya transfer kalıp setleri bin yüz serisi alüminyumu işlediğinde zımba kuvvetleri son derece düşük kalır. Malzeme karmaşık kalıp boşluklarına sorunsuz bir şekilde akar ve bu da onu karmaşık dekoratif kapaklar, elektrikli reflektörler, ısı eşanjörü kanatları ve sığ kap kabukları için uygun hale getirir. Ayrıca, alaşımsız alüminyumun yumuşak doğası, sertleştirilmiş takım çeliği kalıp düğmelerinde minimum düzeyde aşınmaya neden olarak uzun üretim döngüleri boyunca takım bakım aralıklarını uzatır.
Alüminyum Alaşımının Şekillendirilebilirliği Üç Bin Üç
Saf alüminyum maksimum yumuşaklık sunarken, alüminyum alaşımı üç bin üç, yüksek şekillendirilebilirliği korurken mekanik mukavemeti artırmak için birincil alaşım elementi olarak manganez katar. Tavlanmış O temper durumunda, üç bin üç alaşımı mükemmel süneklik, pürüzsüz bükülebilirlik ve iyi çekilebilirlik sağlar.
Manganezin eklenmesi, soğuk deformasyon sırasında dislokasyon hareketini önemli ölçüde kısıtlamadan, katı çözelti güçlendirme yoluyla alüminyum matrisi güçlendirir. Sonuç olarak, üç bin üç seri alüminyum, kesme, delme ve çekme zımbaları altında kolaylıkla deforme olurken, tamamlanmış Damgalama Metal Parçalarda daha yüksek yapısal sağlamlık sağlar. Tipik uygulamalar arasında otomotiv ısı kalkanları, konut HVAC bileşenleri, cihaz muhafazaları ve elektronik muhafazalar bulunur.
Alüminyum Alaşımının Sünekliği Beş Bin Elli İki
Beş bin elli iki alüminyum alaşımı, tavlanmış durumda saygın soğuk şekillendirme özelliklerini korurken daha yüksek mukavemet sağlayan magnezyum içerir. Magnezyum, sertleştirme davranışını geliştirerek sacın derin şekillendirme darbeleri sırasında gerilimi etkili bir şekilde dağıtmasına olanak tanır.
Her ne kadar beş bin elli iki alüminyum, on bir yüz veya üç bin üç alaşımından biraz daha yüksek pres tonajı gerektirse de, şekillendirilmesi yapısal çeliklere veya nikel alaşımlarına göre çok daha kolaydır. Tuzlu su korozyonuna karşı yüksek direnci ve iyi yorulma dayanıklılığı, onu yüksek süneklik ve çevresel dayanıklılığın bir arada olması gereken denizcilik destekleri, elektronik şasi panelleri ve taşıma bileşenleri için tercih edilen bir seçenek haline getiriyor.
Alüminyum Damgalamada Özel İşleme Konuları
Üstün şekillendirilebilirliğine rağmen yumuşak alüminyum, damgalama tesisinde özel operasyonel ayarlamalar gerektirir. Yumuşak yüzey yapısı nedeniyle, alüminyum levha stoğu, aşırı temas basınçları altında kalıp yüzeyleri üzerinde yüzey kopmasına ve mikro kaynaklanmaya karşı hassastır.
Malzeme alımını azaltmak ve yüzey bitirme kalitesini korumak için takım üreticileri, zımbalama ve kalıp yüzeylerine son derece parlak elmas benzeri karbon kaplamalar veya titanyum nitrür işlemleri uygular. Ek olarak, mikroskobik kalıntıları temizlemek, sürtünmeyi yönetmek ve yüksek hızlı pres çalışmaları sırasında yüzey çizilmesini önlemek için ham alüminyum bobinlere sürekli olarak hafif viskoziteli sentetik yağlayıcılar uygulanır.
Düşük Karbonlu Çelik ve Yumuşak Yumuşak Çelikler
Demirli metaller genel küresel damgalama üretiminin büyük bir bölümünü oluşturur. Demir bazlı alaşımlar arasında düşük karbonlu çelikler ve ekstra derin çekme kalitesine sahip çelikler, yapısal ve panel geometrilere damgalanması en kolay demirli metaller olarak sıralanıyor.
Mikroyapı ve Karbon İçeriği Etkisi
Çeliğin soğuk şekillendirilebilirliği doğrudan kimyasal karbon içeriği ile kontrol edilir. Düşük karbonlu çelikler tipik olarak ağırlıkça yüzde sıfır nokta bir sıfırdan az karbon içerir. Karbon içeriğini minimumda tutmak, mikroskobik demir matrisi içinde sert sementit fazlarının oluşumunu baskılayarak ağırlıklı olarak yumuşak bir ferrit mikroyapısı bırakır.
Ferrit, yüksek süneklik ve düşük akma mukavemeti sergileyerek zımba takım çeliği uçlarının aşırı tonaj gerektirmeden metali kesmesine, bükmesine ve madeni paraya çevirmesine olanak tanır. Düşük karbonlu çelik rulolar, pres işlemleri sırasında tekdüze uzamayı ve gerinim sertleşmesi kapasitesini en üst düzeye çıkaran optimum tane yapılarını oluşturmak için kontrollü soğuk haddeleme ve tavlama süreçlerinden geçer.
Ticari Çelik ve Çekme Çelik Kaliteleri
Tip B olarak tanımlanan standart ticari çelik, orta derecede bükme, sığ çekme ve genel kesme görevleri için iyi şekillendirilebilirlik sağlar. Ancak daha zorlu geometrik şekiller için imalatçılar çekme çeliği ve derin çekme çeliği kalitelerini kullanır.
Çelik çekme, kükürt, fosfor ve silikon gibi kimyasal yabancı maddeler üzerinde daha sıkı kontrol sağlar. Safsızlık seviyelerinin düşürülmesi, şekillendirme sırasında stres yoğunlaşma noktaları olarak işlev görebilecek kırılgan kalıntıları önler. Derin çekme çeliği, yüksek düzgün uzama ve uygun plastik gerinim oranı değerleri sergileyerek, duvar yırtılması olmadan dramatik malzeme esnemesini mümkün kılar.
Ekstra Derin Çekme Kalitesinde Çelik Kabiliyeti
Ekstra derin çekme kalitesine sahip çelik, demirli saclar arasında şekillendirilebilirliğin zirvesini temsil eder. Genellikle ara yersiz çelik olarak üretilen bu malzeme, katı çözeltideki artık karbon ve nitrojen atomlarını sabitlemek için titanyum veya niyobyumun mikro alaşım ilavelerini kullanır.
Serbest ara atomları ortadan kaldıran çelik, sıfır akma noktası uzaması sergileyerek şekillendirme sırasında göze hoş görünmeyen yüzey gerinim izlerinin oluşmasını önler. Ekstra derin çekme çeliği, yüksek normal anizotropi değerlerine ulaşarak, karmaşık otomotiv gövde panellerine, derin yağ karterlerine, cihaz teknelerine ve ciddi çok eksenli malzeme akışı gerektiren karmaşık yapısal presleme işlemlerine preslemeyi olağanüstü derecede kolaylaştırır.
Düşük Karbonlu Çelikte Geri Yaylanma ve Boyutsal Kararlılık
Daha yüksek mukavemetli alaşımlı çelikler veya alüminyum alaşımlarıyla karşılaştırıldığında, düşük karbonlu çelik, zımbanın serbest bırakılmasının ardından öngörülebilir geri esneme davranışı sergiler. Akma mukavemeti elastik modülüne göre orta düzeyde kaldığından, artık iç gerilimler standart kalıp aşırı bükme veya alt basma istasyonları yoluyla kolayca temizlenir. Bu stabilite, kalıp tasarımını basitleştirir ve hacimli Metal Parçaların Damgalanması sırasında ilk takımların devreye alınmasını hızlandırır.
Hassas Şekillendirmede Bakır ve Pirinç Alaşımları
Alaşımsız bakır ve yüksek çinkolu pirinç alaşımları, hassas damgalama kalıplarında olağanüstü kolaylıkla işlenen son derece sünek metallerin başka bir kategorisini temsil eder.
Alaşımsız Bakır Kalitelerinin İşlenebilirliği
Oksijensiz yüksek iletkenliğe sahip bakır ve elektrolitik sert bakır dahil olmak üzere alaşımsız bakır kaliteleri, dikkate değer bir işlenebilirlik sergiler. Alüminyum gibi bakır da yüzey merkezli kübik kafeste kristalleşerek mekanik yükleme altında düzgün plastik deformasyon için bol miktarda kayma düzlemi sağlar.
Bakır, olağanüstü süneklik ile birlikte düşük akma dayanımına sahiptir ve ara tavlama ısıl işlemleri gerektirmeden şiddetli soğuk çalışmaya izin verir. Bakır levha stoğu damgalandığında mikro kalıp boşluklarına kolayca akar, bu da onu karmaşık elektrik terminalleri, baralar, röle kontakları ve elektronik konnektör pimleri için en uygun malzeme seçimi haline getirir. Yüksek termal iletkenlik aynı zamanda hızlı ilerleyen damgalama çalışmaları sırasında kalıp arayüzünde oluşan sürtünme ısısının dağıtılmasına da yardımcı olur.
Kartuş Pirinç Yedi Sıfır Otuz Şekillendirilebilirlik
Bakır çinko alaşımları arasında, yaklaşık yüzde yetmiş bakır ve yüzde otuz çinko içeren kartuş pirinci, en yüksek süneklik ve mukavemet kombinasyonunu sunar. Bu özel tek fazlı alfa pirinç mikro yapısı, maksimum soğuk işlenebilirlik sağlar.
Kartuş pirinci, adını metal boşlukların ciddi çok aşamalı çekme darbelerine maruz kaldığı derin çekilmiş mühimmat kovanlarındaki tarihsel kullanımından alır. Progresif ve transfer kalıp operasyonlarında kartuş pirinci, yüksek uzama kapasitesi, düşük akma mukavemeti ve keskin bükme veya ağır dövme işlemleri sırasında kenar çatlamasına karşı olağanüstü direnç gösterir.
Düşük Takım Aşınması ve Sürtünme Özellikleri
Bakır ve pirinç alaşımları, sertleştirilmiş takım çeliği kalıp bileşenlerine karşı kayarken düşük sürtünme katsayılarına sahiptir. Doğal kayganlıkları, kesme zımbalarında ve blok oluşturmada aşınmayı en aza indirerek milyonlarca strok döngüsünde takım ömrünü uzatır.
Ayrıca, bakır alaşımları ilk deformasyon aşamalarında ihmal edilebilir düzeyde sertleşme oranları sergileyerek zımbaların minimum kesme kuvvetiyle temiz, çapaksız delik modellerini delmesine olanak tanır. Tamamlanmış bakır ve pirinç bileşenler, kapsamlı ikincil çapak alma işlemlerine gerek kalmadan yüksek boyutsal doğruluğu ve temiz kenar profillerini korur.
Damgalama Kolaylığını Etkileyen Temel Metalurjik Faktörler
Bir damgalama kalıbı içinde herhangi bir metalin işlenmesinin göreceli kolaylığı, birbiriyle ilişkili birçok metalurjik parametreye bağlıdır. Takım tasarımcıları ve üretim mühendisleri, optimum hammadde kıvamlarını seçmek ve pres parametrelerini ayarlamak için bu kriterleri değerlendirir.
Tane Yapısı Boyutu ve Yönü
Sac metal stoğunun mikroskobik tane boyutu, deformasyon sonrasında hem fiziksel şekillendirilebilirliği hem de yüzey görünümünü etkiler. Tipik olarak ASTM tane boyutu yedi ve sekiz arasında sınıflandırılan ince taneli yapılar, daha yüksek akma mukavemeti sağlar ancak şekillendirme sonrasında pürüzsüz yüzey kalitesi sağlar.
Tersine, aşırı iri taneli yapılar akma mukavemetini düşürür, ilk deformasyonu kolaylaştırır, ancak gerildiğinde portakal kabuğu olarak bilinen lokal yüzey pürüzlülüğüne neden olur. Portakal kabuğu kusurları, şiddetli bükülme sırasında erken çatlamaya neden olabilecek mikro gerilim yükselticileri oluşturur. Optimum sac işleme, kontrollü fabrika soğuk haddeleme ve yeniden kristalleştirme tavlama döngüleri yoluyla elde edilen dengeli tane yapıları gerektirir.
Ek olarak, ana pres bükme eksenlerine göre tane yuvarlanma yönü malzeme performansında belirleyici bir rol oynar. Sac metalin haddeleme yönüne dik olarak bükülmesi, çekme gerilimini çoklu tane sınırları boyunca dağıtarak, dar yarıçaplı bükümler boyunca kenar yarılması olasılığını önemli ölçüde azaltır.
Gerinim Sertleşmesi Üs Dinamiği
Gerinim sertleşmesi üssü, plastik gerinim sırasında atomik dislokasyonlar biriktikçe bir metalin nasıl güçleneceğini belirler. Yüksek gerinim sertleşmesi değerlerine sahip metaller, deformasyon kuvvetlerini iş parçasının bitişik daha yumuşak bölgelerine aktararak, gerilim altında öngörülebilir şekilde sertleşir.
Bu düzgün gerinim dağılım davranışı, yüksek esneme bölgelerinde lokalize boyun vermeyi önleyerek karmaşık üç boyutlu özelliklerin düzgün bir şekilde oluşmasına olanak tanır. Tavlanmış bakır, düşük karbonlu çekme çeliği ve yumuşak alüminyum alaşımları, tek vuruşlu mekanik pres işlemleri sırasında yüksek malzeme esnemesini destekleyen uygun gerinim sertleşme üslerini korur.
Normal Anizotropi ve Derin Çekme Davranışı
Normal anizotropi, çekme testi sırasında genişlik geriniminin kalınlık gerinimine oranını ölçer. Yüksek plastik gerinim oranı, malzemenin genişlik düzlemi boyunca serbestçe büzülürken kalınlık boyutu boyunca incelmeye karşı direnç gösterdiğini gösterir.
Yüksek normal anizotropiye sahip metaller, dikey kap yan duvarlarını germek ve inceltmek yerine malzemeyi çevredeki boş tutucu bölgelerden içeri doğru çeker. Ekstra derin çekme kalitesine sahip çelikler ve tavlanmış alfa pirinç gibi yüksek plastik gerinim oranlarına sahip malzemeler, hedef silindir derinliklerine ulaşmak için gereken ara yeniden çekme istasyonlarının sayısını azaltarak derin çekme sıralarını düzene sokar.
Elastik Modül ve Geri Yaylanma Telafisi
Elastik modül, bir malzemenin içsel sertliğini ölçer. Bir damgalama presi şahmerdanı yükselip uygulanan şekillendirme basıncını hafiflettiğinde, iç elastik gerilim serbest kalır ve bileşenin orijinal düz şekline doğru hafifçe geriye doğru esnemesine neden olur.
Yüksek elastik modül ile birlikte düşük akma dayanımına sahip metaller minimum elastik geri esneme sergiler. Örneğin düşük karbonlu çelik, akma noktasına göre yüksek bir elastik modüle sahiptir ve bu da şekillendirme sonrasında sıkı boyutsal stabilite sağlar. Yumuşak alüminyum alaşımları ayrıca bükülme yarıçaplarının doğru tasarlanması koşuluyla yönetilebilir bir geri esneme sergiler. Düşük geri esneme, kalıp geometrisi tasarımını basitleştirir, kapsamlı deneme yanılma kalıp taşlama işlemini ortadan kaldırır ve seri üretilen Damgalama Metal Parçalarında tutarlı fiziksel boyutlar sağlar.
Yumuşak Metaller için Proses ve İşlemeyle İlgili Hususlar
Yumuşak, sünek metallerin şekillendirilmesi doğası gereği daha kolay olsa da işleme verimliliğini en üst düzeye çıkarmak, pres hattı parametrelerinin ve kalıp işleme mimarisinin malzeme özelliklerine uyacak şekilde yapılandırılmasını gerektirir.
Delme ve Kalıp Temizleme Optimizasyonu
Takım açıklığı, bir zımbanın kesici kenarı ile kalıp plakasındaki karşılık gelen açıklık arasındaki fiziksel boşluğu tanımlar. Doğru boşluk dağılımı, malzeme kalınlığına ve malzeme kesme mukavemetine göre hesaplanır.
Tavlanmış alüminyum veya saf bakır gibi yumuşak metalleri keserken, boşluklar yüksek mukavemetli paslanmaz çeliklerde kullanılanlardan daha sıkı ayarlanır. Yumuşak metallerde aşırı boşluk, ağır çapak oluşumuna, kenarın yuvarlanmasına ve aşırı malzemenin kalıp boşluğuna sürüklenmesine neden olur. Doğru zımba açıklığı, temiz malzeme kırılması, düzgün kesilmiş cila bantları ve düz bileşen profilleri sağlar.
Kalıp Yarıçapları ve Parlatılmış Yüzey Kaplamaları
Çekme halkaları ve zımba uçlarındaki yarıçapların oluşturulması, yumuşak metallerin akış özelliklerine uygun olmalıdır. Keskin yarıçaplar, yüksek yapısal sünekliğe rağmen yumuşak sac malzemeyi kesebilen lokal gerilimi yoğunlaştırır.
Geniş giriş yarıçapları, kalıp boşluklarına düzgün malzeme hareketini destekler. Ayrıca, yumuşak demir dışı metaller için tasarlanan kalıp yüzeyleri, lokal yüzey sürtünmesini, sürtünmeyi ve alüminyum transferini önlemek için yüksek ayna cilalarına kadar parlatılır veya sert ince film birikintileriyle kaplanır.
Yağlama Dinamiği ve Malzeme Soğutma
Yüksek derecede şekillendirilebilir sac metal stokunun damgalanmasında yağlama kritik bir rol oynar. Metal levha ile kalıp çeliği arasındaki arayüzde oluşan sürtünme, malzeme hareketini kısıtlayabilir ve yüksek derecede sünek alaşımlarda bile beklenmeyen yırtılmalara neden olabilir.
Suda çözünebilen sentetik sıvılar ve hafif mineral yağlar sınır sürtünmesini azaltır, takım bileşenlerini soğutur ve gevşek metalik mikro parçacıkları kalıp boşluğundan dışarı atar. Doğru sıvı uygulaması, boş tutucu baskı plakaları altında malzemenin düzgün şekilde kaymasını sağlayarak imalatçıların yumuşak alüminyum, pirinç ve düşük karbonlu çelik malzemenin uzama potansiyelinin tamamını kullanmasını sağlar.
Pres Tonajı ve Hız Senkronizasyonu
Yumuşak, son derece şekillendirilebilir metaller, yüksek mukavemetli düşük alaşımlı çeliklere veya yapısal titanyum kalitelerine kıyasla daha düşük toplam pres tonajı gerektirir. Bu daha düşük kuvvet gereksinimi, mekanik pres çerçeveleri, karşı çubuklar ve krank milleri üzerindeki şok yükünü azaltır.
Ayrıca sünek demir dışı metaller, otomatik progresif pres hatlarında sıklıkla dakikada birkaç yüz vuruşu aşan yüksek pres vuruş hızlarında işlenebilir. Hızlı malzeme besleme mekanizmalarının yüksek hızlı mekanik pres darbeleriyle senkronize edilmesi, yüksek üretim verimi ve bitmiş bileşen başına minimum maliyet sağlar.
Damgalama Metallerinin Karşılaştırmalı Değerlendirilmesi
Farklı mühendislik metallerinin göreceli şekillendirilebilirliğini ve operasyonel etkisini değerlendirmek, üretim planlayıcılarının malzeme maliyetini, mekanik özellikleri ve üretim basitliğini dengelemesine olanak tanır. Aşağıdaki karşılaştırma, birincil metal damgalama alaşımlarında temel niteliksel şekillendirilebilirlik ölçümlerini vurgulamaktadır.
Üretim Çıktısına Karşı Malzeme Maliyeti Hususları
Saf alüminyum veya kartuşlu pirinç gibi ultra yumuşak demir içermeyen metaller maksimum damgalama kolaylığı sunarken, hammadde satın alma maliyetlerinin üretim hacmi kazanımlarına göre değerlendirilmesi gerekir. Demir dışı metaller genellikle standart karbon çeliklerine göre pound başına daha yüksek hammadde fiyatlarına sahiptir.
Bununla birlikte, oldukça sünek demir dışı metallerin işlenmesi, takım bakım masraflarını önemli ölçüde azaltır, zımba bileme aralıklarını uzatır ve daha hafif tonajlı pres makinelerinin kullanılmasına izin verir. Derin çekme boşlukları veya karmaşık çok yönlü bükümler içeren yüksek hacimli bileşenler için, azaltılmış kalıp aşınması ve daha yüksek çevrim hızlarından elde edilen tasarruflar genellikle ürün ömrü boyunca daha yüksek hammadde harcamalarını dengeler.
Geometrik Sınırlamalar ve Şekillendirilebilirlik Sınırları
En sünek metaller bile maksimum deformasyon şiddetine ilişkin fiziksel sınırlara sahiptir. Tavlanmış bir alüminyum levhayı veya ekstra derin çekme çeliğini tekdüze uzama sınırının ötesinde zorlamaya çalışmak, lokal boyun vermeye ve nihai yırtılmaya neden olur.
Takım mühendisleri, yumuşak saclar için güvenli çalışma bölgelerini haritalandırmak amacıyla şekillendirme sınır diyagramlarından yararlanır. Kalıp tasarımcıları, yüksek esneme alanları boyunca büyük gerinim ve küçük gerinim dağılımını değerlendirerek, ara ön şekillendirme istasyonları yerleştirir, malzeme boşaltma kesikleri ekler veya yerel deformasyonu güvenli malzeme sınırları dahilinde tutmak için boş tutucu sıkıştırma kuvvetlerini ayarlar.
Metal Seçimi için Pratik Mühendislik Kılavuzları
Belirli bir damgalama projesi için en kolay metalin seçilmesi, işlevsel son kullanım gereksinimlerinin üretim kolaylığıyla uyumlu hale getirilmesini gerektirir. İlk bileşen tasarımı sırasında pratik metalürjik kuralların uygulanması, üretim yönündeki darboğazları önler.
Sünekliği Çekme Derinliği ve Form Şiddetiyle Eşleştirme
Temel dahili delikli deliklere ve sığ katlanmış kenar flanşlarına sahip basit düzlemsel bileşenler tasarlarken, standart ticari düşük karbonlu çelik veya yarı sert alüminyum, parça sertliğini korurken yeterli şekillendirilebilirlik sağlar.
Ancak bileşen geometrisi derin dikişsiz oyuklar, uzun silindirik kabuklar veya bileşik kavisli yüzeyler içerdiğinde bileşen tasarımcıları tamamen tavlanmış O temperli alüminyum alaşımlarını, kartuş pirincini veya ekstra derin çekme kalitesinde çelikleri zorunlu kılmalıdır. Yumuşak malzeme temperlerinin önceden belirtilmesi, üretim çalışmaları sırasında karmaşık çok aşamalı tavlama sekanslarına gerek kalmadan ham stokun sorunsuz bir şekilde esnemesini sağlar.
Yarıçap Sınırları ve Büküm Yönlendirme Stratejileri
Damgalanması kolay metallerin doğal sünekliğinden tam olarak yararlanmak için bileşen çizimlerinde cömert iç bükülme yarıçapları bulunmalıdır. Genel bir uygulama olarak, yumuşak alüminyum ve düşük karbonlu çelik kaliteleri için iç bükülme yarıçapları bir malzeme sac kalınlığına eşit veya bu kalınlığı aşmalıdır.
Ek olarak, sürekli bobin ağları üzerindeki bileşen yerleşimleri, birincil bükme çizgilerini metal şeridin haddeleme yönüne dik açılarda yönlendirmelidir. Büküm çizgilerinin damar boyunca hizalanması, dış bükülme yarıçapları boyunca çekme gerilimi konsantrasyonunu en aza indirir ve sıkı yapısal kıvrımları damgalarken bile kenar çatlamalarını neredeyse tamamen ortadan kaldırır.
Kenar Hazırlama ve Delik Yerleştirme Kuralları
Zımba deliği unsurları şekillendirilmiş flanşlara veya boş kenarlara çok yakın yerleştirilirse yumuşak metaller bile erken yırtılma yaşayabilir. Ağır şekillendirmeden önce deliklerin delinmesi, deliğin çevresini uzatır ve lokalize kenar gerilimi oluşturur.
Delik kenarlarının ana bükme çizgilerinden malzeme kalınlığının minimum iki ila üç katı uzaklıkta konumlandırılması malzeme sürekliliğini korur ve zımba inişi sırasında yumuşak sac metallerin eşit şekilde akmasına olanak tanır. Maksimum kenar kalitesi için, cilalı kesme kenarlarına sahip keskin kesme zımbaları, kenarda bölünme olmadan şiddetli ikincil flanşlamaya dayanabilen, çapaksız çevreler oluşturur.
Hakkımızda
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Telif hakkı © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
