

 Eng



 Ev / Haberler / Sektör haberleri / Yüksek Hassasiyetli Damgalama: Toleranslar, Aletler, Malzemeler ve Tedarik Kılavuzu
Yüksek Hassasiyetli Damgalama: Toleranslar, Aletler, Malzemeler ve Tedarik Kılavuzu
 2026.10.22
 Sektör haberleri
Minyatür devre kesici için 0,4 mm paslanmaz çelik kontak yayı, kontak boşluğunda ±0,03 mm, 0,02 mm çapak sınırı ve 25 mm açıklık boyunca 0,05 mm düzlük bilgisi taşır. Onu oluşturan baskı, 45 tonluk bir makine olabilir; bu, teknik özellikler sayfasında pek dikkate değer değildir. Bu parçayı aslında "yüksek hassasiyet" yapan şey, baskı makinesini çevreleyen her şeydir: şerit düzeni, kalıp açıklığı, malzeme sertifikası, bir mermi dışarı atılmadığında stroku durduran kalıp içi sensör ve sevkiyatla birlikte seyahat eden boyut raporu.
Yani çalışma tanımı şudur: yüksek hassasiyetli damgalama, boyut toleransının, çapak yüksekliğinin, düzlüğün ve partiden partiye tekrarlanabilirliğin, parçanın ayırma, yeniden işleme veya %100 incelemeye gerek kalmadan doğrudan montaja geçebilmesini sağlayacak kadar sıkı kontrol edildiği aşamalı bir kalıp işlemidir. Aşağıdaki her şey, bu kontrolün nasıl tasarlandığını, maliyetini, nerede sessizce başarısız olduğunu ve bir alıcının, üretimin altı haftasında sorun keşfetmeden onu nasıl belirleyip nitelendirebileceğini açıklıyor.
Detaydan önce üç sonucu belirtmekte fayda var:
- Hassasiyet, baskı makinesinde aranmaz, parça ve takımda tasarlanır. Ulaşılabilir toleransın kabaca %70-80'i, ilk vuruştan önce parça geometrisi, malzeme seçimi ve kalıp tasarımı ile sabitlenir.
- Tolerans ve maliyet doğrusal olarak ilişkili değildir. Kritik olmayan bir boyutu ±0,20 mm'den ±0,05 mm'ye sıkıştırmak neredeyse ücretsizdir; Kritik olanı ±0,05 mm'den ±0,02 mm'ye kadar sıkmak takım maliyetine %30-60 oranında katkıda bulunabilir.
- Damgalı bileşenlerdeki kalite kayıplarının çoğu, makine doğruluğundan değil, malzeme değişkenliğinden ve takım aşınmasından kaynaklanır. Bu iki değişkeni yöneten alıcıların nadiren tolerans tartışmaları olur.
Yüksek Hassasiyetli Damgalama Uygulamada Ne İfade Ediyor?
Damgalamada "yüksek hassasiyeti" tanımlayan evrensel bir standart yoktur. Farklı tedarikçiler çizgiyi farklı yerlerde çizer; bu nedenle yalnızca "yüksek hassasiyet" yazan bir satın alma siparişi neredeyse anlamsızdır. Önemli olan, yalnızca ilk numunede değil, takımın üretim süreci boyunca dayanacak şekilde oluşturulduğu tolerans bandıdır.
Kapasiteyi çerçevelemenin yararlı bir yolu tolerans sınıfıdır, çünkü sınıf takımlama bütçesini, denetim yöntemini ve ekonominin hala çalıştığı hacmi belirler.
| Sınıf | Kritik özellik toleransı | Çapak yüksekliği (tipik) | 100 mm'nin üzerinde düzlük | Temsili parçalar |
|---|---|---|---|---|
| Genel sac | ±0,20 mm | ≤0,10 mm | 0,30 mm | Braketler, kapaklar, şasi panelleri, montaj plakaları |
| Hassas damgalama | ±0,05 mm | ≤0,05 mm | 0,10 mm | Konektör kabukları, koruyucu kutular, terminaller, bara destekleri |
| Yüksek hassasiyetli damgalama | Seçilen özelliklerde ±0,02 mm'den ±0,01 mm'ye kadar | ≤0,02–0,03 mm | 0,05 mm | Kontak yayları, röle bileşenleri, motor laminasyonları, sensör muhafazaları, küçük hassas düzenekler |
Bu tabloda iki husus dikkat çekicidir. Birincisi, çapak gereksinimi genellikle pratikte en zor kısıtlamadır. 0,3 mm kalınlığındaki bir parçada 0,05 mm'lik çapak sınırı, 500.000 strok boyunca zımba aşınmasını hesaba katana kadar makul görünebilir. İkincisi, "seçilen özellikler" niteleyicisi önemlidir: hiçbir takım her yerde ±0,01 mm tutmaz ve bunu global olarak talep eden bir çizim ya çok yüksek fiyatla fiyatlandırılır ya da hiç teklif edilmez.
Hassasiyet aynı zamanda iki boyutlu çizimin ötesine de uzanır. Bir parça boyutsal olarak mükemmel olmasına rağmen büküm, bombe, kenar durumu veya kaplama sonrasında açılan artık gerilim nedeniyle montajda başarısız olabilir. Deneyimli alıcılar bu özellikleri açıkça belirtirler.
Hassasiyete Baskı Başlamadan Önce Karar Verilir
Damgalı bir parça tolerans dışına çıktığında içgüdüsel soru şu olur: "Makinenin sorunu ne?" Neredeyse hiçbir zaman makine değildir. Dört kaldıraç sonucu kontrol eder ve bu sıraya göre ayarlanırlar.
Üretim için parça tasarımı ve tasarımı
Fiyat teklifi verilemeyen yüksek hassasiyetli damgalama projesinin en yaygın nedeni, işleme veya kalıp döküm işleminden alınan bir çizimdir. İşlenmiş parçalar rutin olarak keskin iç köşeler, derin dar cepler ve damgalama kalıbının ekonomik olarak üretemeyeceği duvar kalınlığı değişikliklerini gerektirir. Damgalama dostu bir revizyon (ek rahatlama, ayarlanmış büküm yarıçapları, tek bir istasyonda yer alacak şekilde yeniden yönlendirilmiş özellikler) çoğu zaman işleve dokunmadan maliyeti ortadan kaldırır.
Minimum bükülme yarıçapı iyi bir erken kontroldür. Yumuşak çelik için, malzeme kalınlığının 0,8 ila 1,0 katı iç yarıçapa çatlama olmadan ulaşılabilir; östenitik paslanmazlar için, sertleşme ve geri yaylanma nedeniyle kabaca 2 kat kalınlığa izin verin. Daha sıkı olan herhangi bir şey ya farklı bir malzemeye, operasyonlar arasında tavlamaya ya da yeniden tasarıma ihtiyaç duyar.
Kalıp açıklığı ve şerit düzeni
Kesme boşluğu genellikle karbon çeliği için kenar başına malzeme kalınlığının %5-8'i kadardır, paslanmaz ve pirinç için biraz daha az, alüminyum için biraz daha fazladır. Çok az boşluk delme kuvvetini artırır, aşınmayı hızlandırır ve ikincil kesme ve daha yüksek çapak oluşumuna neden olur; çok fazlası devrilmeye, pürüzlü bir kırılma yüzüne ve kesilmek yerine bükülen bir çapak oluşmasına neden olur.
Şerit düzeni kalıbın kendisi kadar tekrarlanabilirliği de yönetir. Her istasyonu konumlandıran pilot delikler, yeterli taşıyıcı genişliği, parçalar arasında tutarlı köprü genişlikleri ve şerit etrafında dengeli malzeme akışı, konum hatasını azaltır. Yüksek hassasiyetli çalışmalarda şerit genellikle, kritik özelliklerin akış yönünde yeniden kaydedilmesi yerine aynı istasyonda oluşturulacağı şekilde tasarlanır; her yeniden kayıt, yığılma hatası için bir fırsattır.
Malzeme tutarlılığı
180 HV'lik bir alt tabaka için oluşturulmuş bir kalıp, 220 HV'lik bir bobin geldiğinde farklı boyutlar üretecektir çünkü geri esneme akma mukavemeti ile ölçeklenir. 20 HV'lik bobinden bobine sertlik değişimi ticari kalitelerde yaygındır ve bükülme açısını 0,5-1,5 derece kaydırmak için yeterlidir. Yüksek hassasiyetli damgalama satın alan alıcılar, sertlik ve mekanik özelliklere sahip malzeme sertifikalarının gelmesini beklemeli ve tedarikçiler bunlardan numune almalıdır. Gereksinimin gerçekten sıkı olduğu durumlarda, yalnızca bir kalite yerine bir sertlik aralığı belirtin.
Zeminde proses kontrolü
Ölür. Progresif kalıpta çalışan karbon çeliği, kalınlığa ve kaplamaya bağlı olarak genellikle her 100.000-300.000 vuruşta bir yeniden taşlamaya ihtiyaç duyar; Paslanmaz takımlarda daha zordur. Güvenilir, yüksek hassasiyetli bir tedarikçiyi ayıran şey, arızaya göre değil, ölçülen çapak yüksekliğine ve parça boyutuna göre yönlendirilen yeniden taşlama programıdır. Kurşun tespiti, şerit konumu, sıkışma ve pilot müdahalesi için kalıp içi sensörler ciddi takımlarda standarttır çünkü hurda olayını 5.000 şüpheli parça yerine durdurulmuş bir baskıya dönüştürürler.
Yüksek Hassasiyetli Damgalanmış Parçanın Arkasındaki Proses Zinciri
Yüksek hassasiyetli damgalama, bobinden nakliye kutusuna kadar nadiren tek bir işlemdir. Zinciri anlamak, alıcının maliyetin nerede olduğunu ve riskin nerede saklandığını görmesine yardımcı olur.
Körleme, delme ve şekillendirme
Progresif kalıp, 6 ila 20 istasyon arasında kesme, delme, çentik açma, bükme, çekme ve basma işlemlerini birleştirir. Her istasyon geometrinin bir artışını gerçekleştirir ve parça, son kesime kadar şeride bağlı kalır. Hassasiyet avantajı, parçanın asla serbest bırakılmamasından kaynaklanır: asla yeniden sabitlenmez, dolayısıyla veri stratejisi bir operatör yerine takım tarafından korunur.
Kalıp içi işlevler
Modern yüksek hassasiyetli takımlar sıklıkla eskiden ikincil işlemler olan işlevleri içerir. Aksi halde ayrı bir geçiş gerektirecek özellikler için kalıpta kılavuz çekme, kalıpta perçinleme, kalıpta istifleme, kalıpta lazer kesim ve kritik bir boyutun kalıp içinde ölçümü, kullanımı azaltır. İşleme, hassasiyetin kaybolduğu yerdir; bir parça bir makineden çıkıp diğerine girdiğinde, yeni bir fikstür ve yeni bir tolerans yığını ortaya çıkar.
İkincil işlemler ve montajlar
Her şey kalıpta yapılamaz ve yapılmamalıdır. Çapak alma, yuvarlama, diş açma, kaynak yapma, plastik üst kalıpların yerleştirilmesi ve birkaç damgalı parçanın bir alt montaj halinde birleştirilmesi genel olarak aşağı yöndeki adımlardır. Bir bileşenin iki damgalı yarıma, bir kaynağa, bir dişli ek parçaya ve bir plastik elemana ihtiyacı olduğunda, bu çalışmayı tek bir tedarikçiyle birleştirmek, üç satıcının her birinin çizimi kendi yorumuna göre çalıştığında ortaya çıkan tolerans yığınını ortadan kaldırır.
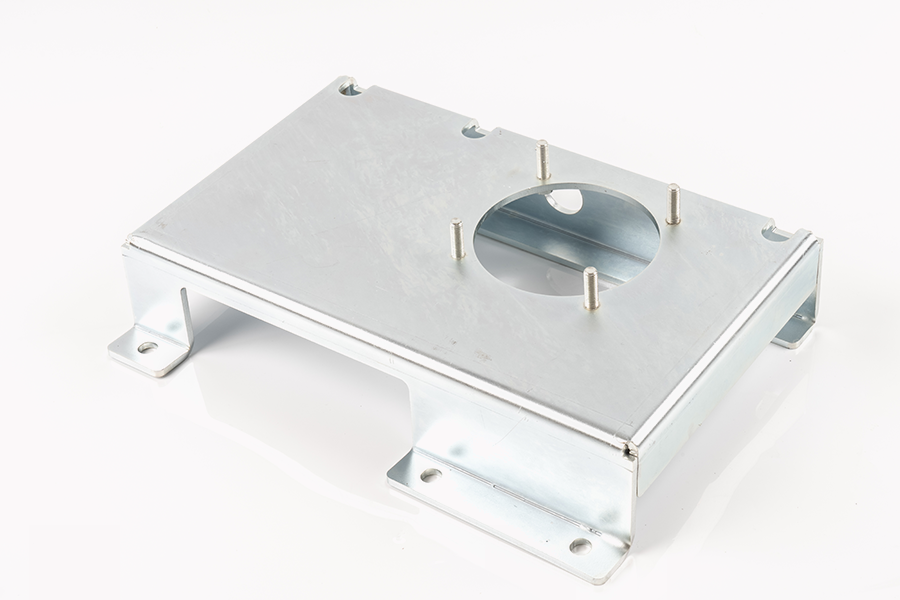
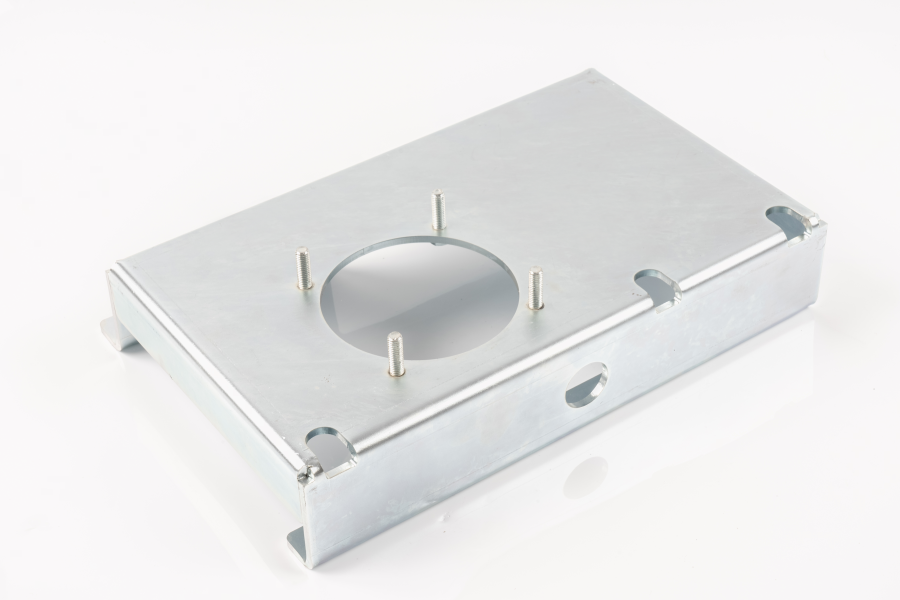 Özel Fabrikasyon Montajlar ve Alt Montajlar Birden fazla satıcıdan gelen tolerans yığınını azaltmak için damgalama, kaynaklama, bağlantı elemanı kurulumu ve son işlemleri birleştiren özel olarak üretilmiş montajlar ve alt montajlar. Ürünü Görüntüle →
Pratik kural: Montajın üçten fazla bileşeni varsa ve aralarındaki uyum işlevsel olarak kritikse, tek tek parçalar yerine montajı kaynaklayın. Her biri kendi toleransı dahilinde olduğunu iddia eden iki tedarikçi arasındaki boyutsal tartışmaların çözülmesi pahalıdır.
Malzeme Seçimi Tolerans Tavanını Belirler
Hiçbir kalıp tasarımı uygun olmayan bir alt tabakayı telafi etmez. Malzeme geri esnemeyi, ulaşılabilir çapakları, takım aşınma oranını ve parçanın kaplama veya ısıl işlemden sonra ne kadar hareket edeceğini belirler.
| Malzeme | Tipik kalınlık | Şekillendirilebilirlik | Korozyon direnci | Nereye uygun |
|---|---|---|---|---|
| Soğuk haddelenmiş karbon çeliği (SPCC / DC01) | 0,2–3,0 mm | Mükemmel | Kaplama olmadan yok | İç braketler, yapısal parçalar, maliyete duyarlı bileşenler |
| Elektro galvanizli çelik (SECC) | 0,3–2,0 mm | iyi | Orta | Elektrik muhafazaları, şasi, donanım |
| Sıcak daldırma galvanizli çelik (SGCC) | 0,4–3,0 mm | iyi | iyi | Dış mekan muhafazaları, yapısal donanım |
| Paslanmaz 301 / 304 | 0,1–2,0 mm | Orta, high springback | Mükemmel | Yaylar, kontaklar, cihaz ve gıda-ekipman parçaları |
| Paslanmaz 316 | 0,2–1,5 mm | Orta | Çok iyi, klorüre dayanıklı | Denizcilik, kimyasal ve tıbbi muhafazalar |
| Alüminyum 5052 / 1060 | 0,3–3,0 mm | iyi, low springback | iyi when anodised | Hafif muhafazalar, ısı emiciler, kapaklar |
| Pirinç C2680 / bakır C1100 | 0,1–1,5 mm | Mükemmel | iyi | Terminaller, baralar, kontaklar, iletken parçalar |
| Yay çeliği 65Mn / 301 | 0,1–1,2 mm | Adil, stres giderme gerektirir | Kaplamasız kötü | Klipsler, yaylar, tutma özellikleri |
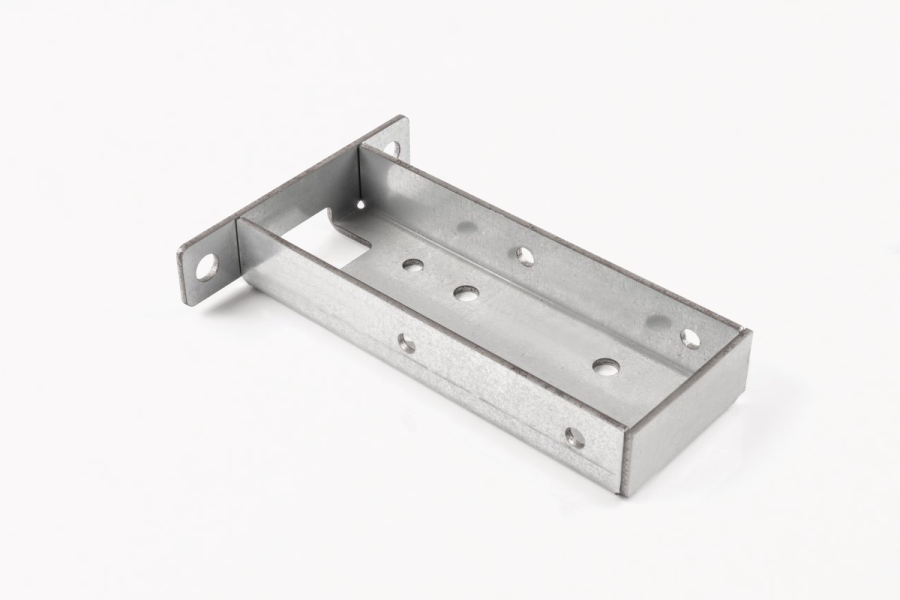 Hassas Uygulamalar için Metal Parçaların Damgalanması Otomotiv, elektronik, cihaz ve yeni enerji ekipmanları için çerçevelere, muhafazalara ve konektörlere uygun boyutsal doğruluk, dayanıklılık ve düzlüğe sahip hassas damgalanmış metal parçalar. Ürünü Görüntüle →
İki önemli karar diğerlerinden daha fazla yeniden çalışmaya neden olur. Birincisi, maliyetten tasarruf etmek için "yeterince yakın" bir kalitenin değiştirilmesidir: SPCC yerine SECC, kalıptaki yüzey durumunu ve sürtünmeyi değiştirir ve oluşturulan boyutları milimetrenin birkaç yüzde biri kadar kaydırabilir. İkincisi tane yönünü göz ardı etmektir. Haddeleme yönüne paralel bükme, karşıdan karşıya bükülmeye göre daha dar yarıçaplarda çatlamaya neden olur, dolayısıyla bir yönde mükemmel şekilde oluşan bir parça, bobin döndürüldüğünde başarısız olabilir.
Ham bobindeki kalınlık toleransı da diğer bir sessiz katkıdır. Ticari bobin genellikle nominalin ±0,05 mm veya ±%10'una (hangisi daha büyükse) beslenir. ±0,03 mm genel yükseklik gerektiren 0,5 mm'lik bir parçada, bobin toleransı tek başına bütçenin tamamını tüketebilir. Bu aralıktaki alıcılar, malzeme üzerinde daha sıkı bir kalınlık toleransı belirtmeli ve bunun için ödeme yapmayı beklemelidir.
Tolerans, GD&T ve Denetim Nasıl Bir Araya Geliyor?
Verileri olmayan ve belirtilen bir inceleme yöntemi olmayan ±0,02 mm'lik belirtme çizgileriyle dolu bir çizim, anlaşmazlığa davettir. Geometrik boyutlandırma ve tolerans, işlevsel verileri tanımlayarak ve boyutu form, yönelim ve konumdan ayırarak bu sorunu çözer. Örneğin, iki montaj deliği üzerindeki MMC'de Ø0,05 mm'lik bir konum bilgisi, takım üreticisine kalıbın tam olarak neyi başarması gerektiğini söyler ve denetçiye tam olarak neyi ölçmesi gerektiğini söyler ve basit ±0,02 mm kutu toleransının sağlayamadığı bonus toleransına izin verir.
Teklif aşamasında herhangi bir tedarikçiyle anlaşmaya varılması gereken üç pratik kural vardır:
- Hangi özellikler kritik, hangileri önemli ve hangileri yalnızca referans niteliğindedir. Çoğu çizim birbirinden ayırt edilemediği için her şey inceleniyor ve her şey paraya mal oluyor.
- Süreç yeteneği kritik karakteristikleri hedefler. 1,33'lük bir Cpk, otomotiv veya güvenlikle ilgili parçalar için 1,67 olan ortak bir temel değerdir.
- İlk ürün denetiminin tam boyutlu bir düzen mi yoksa sınırlı bir kontrol mü olduğu ve herhangi bir takım değişikliğinden sonra tekrarlanması gerekip gerekmediği.
Muayene ekipmanı toleransa uymalı, onu ölçüm maliyetinin ağır basacağı kadar aşmamalıdır. Tipik bir yüksek hassasiyetli iş akışında, ilk ürünler ve karmaşık geometri için bir koordinat ölçüm makinesi, düz özellikler ve çapak için bir optik veya görüntü sistemi, yarıçaplar ve açılar için bir profil projektörü, kenar ve yüzey durumu için bir pürüzlülük test cihazı ve hattaki yüksek frekanslı kontroller için el göstergeleri kullanılır. Sertlik testi ve kaplama kalınlığı ölçümü, ısıl işlem görmüş veya kaplanmış parçalar için tabloyu tamamlar.
Atölyedeki tolerans kontrolü, bir teftiş uygulamasından ziyade istatistiksel bir uygulamadır. Her 200'üncü parçanın kontrol edilmesi ve kritik boyutların çizilmesi, bir parça tolerans dışına çıkmadan çok önce takım aşınma eğilimini gösterir; bu da tedarikçinin arıza yerine duruma göre yeniden taşlama yapmasına olanak tanır. Yığınlanma ve konumsal hatanın daha derinlemesine ele alınması için bu açıklamaya bakın. Yüksek hassasiyetli damgalamada boyutsal toleransı ve biçim ve konum hatalarını kontrol etme .
Yüzey Kaplama, Kaplama ve Tükettikleri Tolerans
Kaplama metal ekler. Her yüzdeki 10 µm'lik çinko katman, 0,50 mm'lik bir parçayı 0,52 mm'ye çıkarır; bu, bir braket için iyi bir değerdir ve bastırarak takılan bir terminal için ölümcüldür. Alıcılar çizim boyutlarının bitirmeden önce mi yoksa sonra mı geçerli olduğunu belirtmelidir; çoğu çizim böyle değildir ve varsayılan varsayım tedarikçiler arasında farklılık gösterir.
| Bitiş | Tipik kalınlık | Boyutlar üzerindeki etkisi | Hususlar |
|---|---|---|---|
| Çinko elektrokaplama | 5–15 mikron | Her iki yüzde de 10–30 µm toplam pay tüketir | Yüksek mukavemetli yay çeliklerinde hidrojen kırılganlığı riski; pişirme gerekli |
| Çinko-nikel | 8–15 mikron | Çinkoya benzer | Daha iyi tuz püskürtme performansı, daha yüksek maliyet |
| Pasivasyon (paslanmaz) | 1 µm'nin altında | İhmal edilebilir | Serbest demiri giderir; görünümü pek değiştirmez |
| Akımsız nikel | 3–25 mikron | Tek tip, ancak bütçelendirilmeli | iyi wear resistance and solderability |
| Kalay kaplama | 3–10 mikron | Küçük ama ince özelliklerle ölçülebilir | Öncelikle lehimlenebilirlik için |
| Toz boya / e-kaplama | 40–100 mikron | Önemli; kritik özelliklerin maskelenmesini gerektirir | Maskeleme, taşıma maliyetini artırır |
| Titreşimli çapak alma / tamburlama | 5–25 µm kenar malzemesini kaldırır | Kenar durumunu değiştirir ve köşeleri yuvarlayabilir | Genellikle çapak belirtme çizgisini tutmak gerekir |
İşlemlerin sırası, bitişin kendisi kadar önemlidir. Şekillendirmeden sonra kaplama normaldir; şekillendirmeden önce kaplama her bükülmede kaplamayı çatlatacaktır. Yay çeliğindeki gerilimin azaltılması, şekillendirmeden sonra ve kaplamadan önce gerçekleştirilmelidir. Bir parçanın hem ısıl işleme tabi tutulduğu hem de kaplandığı durumlarda, ısıl işlem, boyutları daha sonra boyutlandırma operasyonunu gerektirecek kadar hareket ettirebilir.
Takımlama: Gerçek Maliyet Merkezi
Yüksek hassasiyetli damgalamada alet üründür. Basın bir metadır; kalıp, parçanın 800.000 vuruşta ve 800 vuruşta tolerans dahilinde olup olmadığını belirleyen fikri mülkiyettir. Takımlamayı sonradan akla gelen bir düşünce olarak gören alıcılar genellikle bunun için iki kez ödeme yapar.
| Araç türü | İstasyonlar | Ekonomik hacim | Göreceli takım maliyeti | Notlar |
|---|---|---|---|---|
| Tek aşamalı | 1 | Yılda 5.000 parçanın altında | 1× | Basit, yavaş, operatöre bağlı hassasiyet |
| Bileşik | 1 (boş ve form birlikte) | 5.000–50.000 adet | 2–3× | iyi for flat parts with one forming step |
| Aşamalı | 6–20 | 50.000 adet ve üzeri | 5–15× | Yüksek hassasiyetli işler için varsayılan seçim |
| Aktarım | Presler arasında taşınan çoklu parça | Yüksek hacimli, büyük parçalar | Yüksek | Parçanın bir şerit için çok büyük olduğu durumlarda kullanılır |
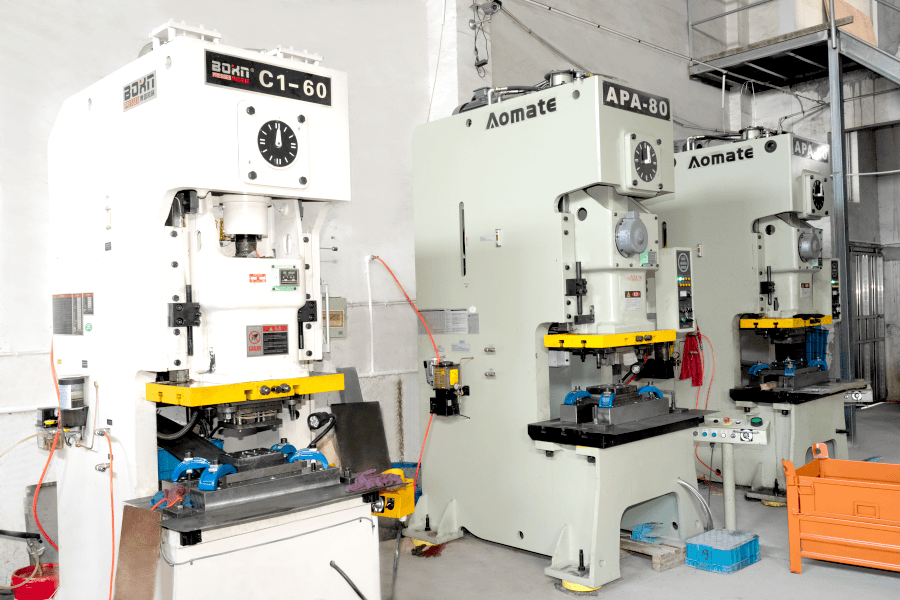 Özel Yüksek Hassasiyetli Damgalama Hizmetleri Yüksek-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Ürünü Görüntüle →
Her takımlama tartışmasında beş ticari terim yer alır ve bunların hiçbiri genellikle gönüllü olarak yapılmaz:
- Mülkiyet. Kalıbın sahibi kimdir ve alıcı hangi koşullar altında onu başka bir baskı makinesine götürebilir? Yalnızca bir tedarikçinin pres yatağına uyan bir takımın aktarım değeri sınırlıdır.
- Beklenen ölüm ömrü. Genellikle büyük yenileme öncesinde vuruşlarla alıntı yapılır. 300.000 vuruş için üretilmiş bir alet ile 3.000.000 vuruş için üretilmiş bir alet fiyat teklifinde benzer görünür ve beş yıllık maliyet açısından çok büyük farklılıklar gösterir.
- Yedek ve aşınan parçalar. Zımbalar, kesici uçlar ve yaylar sarf malzemeleridir. Bunların yerel olarak mı stoklandığı yoksa yurt dışından mı gönderildiği, bir kırılma sonrasında iyileşme süresini belirler.
- Revizyon politikası. Kaç tane mühendislik değişikliğinin dahil edildiği, hangi fiyata ve bir değişikliğin uygulanmasının ne kadar sürdüğü.
- Ödeneği yeniden öğütün. Kalıp, değiştirilmeden önce birkaç kez yeniden taşlanacak yeterli malzemeyle tasarlanmalıdır. İlk gün limitine ulaşan bir aletin hizmet ömrü yoktur.
6-20 istasyon aralığındaki progresif bir kalıp için takım hazırlama süresi, deneme ve ilk ürün onayı dahil olmak üzere genellikle 4-8 haftadır; kalıp içi sensörler, karmaşık kamlar veya sıkı konum toleranslarının söz konusu olduğu durumlarda daha uzundur. Bir ürün lansmanını planlayan alıcılar, bu teslim süresini tasarımın dondurulmasından sonra çözülmesi gereken bir ayrıntı olarak değil, kritik yolun bir parçası olarak ele almalıdır.
Damgalama Diğer Süreçleri Geçtiğinde ve Geçemediğinde
Yüksek hassasiyetli damgalama otomatik olarak doğru cevap değildir. Yüksek bir sabit maliyeti ve çok düşük bir değişken maliyeti var, bu da onu hacim açısından rakipsiz ve birkaç bin parçanın altında sorgulanabilir kılıyor.
| Süreç | Kurulum maliyeti | Parça başına maliyet 10.000 parçadır | Ulaşılabilir tolerans | En iyi ses grubu |
|---|---|---|---|---|
| Yüksek precision progressive stamping | Yüksek (tooling) | Çok düşük | ±0,02 mm | 20.000 ila birkaç milyon |
| Lazer kesim artı bükme | Çok düşük | Orta | ±0,10–0,20 mm | 1 ila 5.000 |
| CNC delme | Düşük ila orta | Düşük ila orta | ±0,10 mm | 500 ila 20.000 |
| Fotoğraf kimyasal aşındırma | Orta | Orta | ±0,02 mm on thin material | 1 ila 100.000, yalnızca ince parçalar |
| Basınçlı döküm artı işleme | Yüksek | Düşük | ±0,05 mm | 10.000 ve üzeri, 3 boyutlu geometri |
Geçiş noktası sabit değildir. İki delikli basit bir düz braket, aletin kendisi ucuz olduğu için 3.000 parçalık bir aleti haklı gösterebilir. Kalıp içi kılavuz çekme ve sekiz şekillendirme istasyonuna sahip karmaşık bir progresif kalıp, takım masraflarını karşılamadan önce 50.000 parçaya ihtiyaç duyabilir. Karar vermenin dürüst yolu, tasarım değişikliği olasılığı da dahil olmak üzere toplam maliyeti beklenen ürün ömrü boyunca modellemektir; tasarım değişikliği lazer kesimde ucuz, takımlamada ise pahalıdır.
2.000-20.000 parça aralığındaki ürünler için kullanışlı bir orta yol mevcuttur: Daha az istasyonla aşamalı bir kalıp oluşturun ve kılavuz çekme ve montaj gibi geri kalan işlemleri, hacimler bunları eklemeyi gerektirinceye kadar çevrimdışı olarak gerçekleştirin. Bu, ölçeklenmeyecek bir sürece bağlı kalmadan ilk takım harcamasını düşük tutar.
Yüksek Hassasiyetli Damgalamada Ortaya Çıkan Kusurlar
Hassas damgalamadaki hemen hemen her kusurun bilinen bir nedeni ve bilinen bir karşı önlemi vardır. Değişen şey, tedarikçinin süreci erken yakalayacak şekilde ayarlayıp ayarlamadığıdır. Aşağıdaki tablo, gelen denetimlerde en sık karşılaşılan arızaları kapsamaktadır.
| Kusur | Olağan neden | Önleme |
|---|---|---|
| Çapak sınırın üzerinde | Aşınmış zımba veya kalıp ucu, hatalı boşluk | Taraf başına %5-8 temizleme, programlı yeniden taşlama, çapak yüksekliği trend olarak izlenir |
| Bir koşu boyunca boyutsal kayma | Takım aşınması, şerit besleme hatası, gelen sertlik değişimi | Kalıp içi pilot algılama, kritik boyutlarda SPC, sertlik aralığına sahip malzeme sertifikaları |
| Bükülme ve düzlük hatası | Düzensiz artık gerilim, asimetrik şekillendirme, zayıf şerit desteği | Dengeli şerit düzeni, gerilim giderme tavlaması, hat içi tesviye |
| Sümüklüböcek çekme ve kalıp izleri | Yetersiz kurşun tahliyesi, zayıf kalıp geometrisi, zayıf yağlama | Sümüklüböcek algılama sensörleri, vakum çıkarma, kalıp yüzey işlemi |
| Çizikler ve sürtünme | Yetersiz yağlama, kaba kalıp yüzeyleri | Kaplamalı takımlar (TiN, DLC), malzemeye uygun yağlayıcı |
| Virajlarda çatlama | Bükülme yarıçapı minimumun altında, malzeme çok sert, tane yönü | Yarıçap, yumuşak çelikte kalınlığın en az 0,8-1,0 katı, paslanmaz çelikte 2 katı; operasyonlar arasında tavlama |
| Kaplamanın kabarması veya zayıf yapışma | Artık damgalama yağlayıcısı, yetersiz ön işlem | Kaplamadan önce belirtilen temizleme döngüsü, ilk üründe yapışma testi |
Bir kusurdan ayrı olarak bahsetmeyi hak ediyoruz çünkü damgalama sırasında görünmez ve daha sonra ortaya çıkar: kalan gerilim. Şekillendirilmiş bir parça, üretim gününde mükemmel bir şekilde ölçülebilir ve kaplamadan, ısıl işlemden veya birkaç hafta depolamadan sonra açılabilir veya bükülebilir. Düzlüğün işlevsel olarak önemli olduğu durumlarda, gerilim giderme tavlaması ve düzlük kontrolünün daha önce değil, bitirme işleminden sonra yapılmasını talep edin.
Teklif Edilebilir Bir Numara Döndüren Bir RFQ Oluşturma
Teklif gecikmelerinin çoğu tedarikçiden değil, soruşturmadan kaynaklanmaktadır. Yüksek hassasiyetli damgalama için tam bir fiyat teklifi talebi aşağıdakileri içerir ve bunu alan tedarikçi genellikle üç ila beş iş günü içinde yanıt verebilir.
- Tam GD&T, veriler ve belirtilen tolerans standardının yanı sıra geometrinin karmaşık olduğu bir 3D modeli içeren 2 boyutlu bir çizim.
- Malzeme kalitesi, toleranslı kalınlık, temper veya sertlik aralığı ve geçerli standart.
- Boyutların kaplamadan önce mi yoksa sonra mı uygulanacağı da dahil olmak üzere yüzey bitirme gereksinimi.
- Yıllık hacim, sipariş yayınlama boyutu ve beklenen ürün ömrü. Bu üç sayı, takım amortismanını çizimdeki her şeyden daha fazla belirler.
- Açıkça işaretlenen kritik-işlev özellikleri. Diğer her şey alıntı amacıyla referans olarak değerlendirilebilir.
- Kalite dokümantasyonu gereksinimleri: ilk ürün raporu, kontrol planı, malzeme sertifikaları, varsa PPAP seviyesi.
- İade edilebilir konteyner şeması da dahil olmak üzere ambalajlama ve etiketleme gereksinimleri.
- Varış yeri ve Incoterms, ihracat paketleme ve navlun nakliye maliyetini önemli ölçüde etkilediğinden.
- Sabit ise hedef fiyat ve hedef üretim başlangıç tarihi. Tedarikçiler süreci her ikisine göre tasarlayacak.
En yaygın ihmal hacim profilidir. Yılda 100.000 parça ve aylık 2.000 parça üzerine kurulu bir fiyat teklifi parça başına fiyatta iki kattan fazla farklılık gösterir çünkü kurulum, takım amortismanı ve muayene sıklığı çok farklı miktarlara yayılmıştır. Tek bir numara vermek, tek numara için bir fiyat teklifine ve gerçek sürümler geldiğinde bir sürprize davetiye çıkarır.
Maliyet Yapısı: Aslında Ne İçin Ödediğiniz
Maliyet yapısını anlamak, müzakereyi daha verimli hale getirir çünkü tartışmayı "fiyatın %8 oranında düşürülmesi" yerine "bu unsurlardan hangisinin değiştirilebileceği" konusuna taşır.
- Malzeme. Genellikle kalite, kalınlık, rulo genişliği kullanımı ve hurda geri kazanım değerine bağlı olarak parça fiyatının %25-45'i. Hurdayı %30'dan %22'ye düşüren şerit düzeni çoğu fiyat görüşmesinden daha değerlidir.
- Takım amortismanı. Alıntılanan hacmin tamamına yayılır. Hacim varsayımlarının en önemli olduğu nokta burasıdır.
- Zamana basın. Dakika başına vuruş sayısı, parçanın kapladığı istasyon sayısıyla çarpılır. Dakikada 300 vuruşla çalışan 12 istasyonlu bir kalıpta üretilebilen bir parça, dakikada 120 vuruşla 20 istasyon gerektiren bir parçadan çok daha ucuzdur.
- İkincil işlemler. Kılavuz çekme, çapak alma, kaynaklama, kaplama ve montaj iş gücüne duyarlıdır ve genellikle damgalamanın kendisinden daha yüksek marjlar taşır.
- Denetleme. Çoğunlukla hafife alınır. Her partide denetlenen 40 toleranslı özelliğe sahip bir parçanın piyasaya sürülmesi, dörtlü bir parçanın piyasaya sürülmesinden çok daha pahalıdır.
- Paketleme ve lojistik. İhracat paketleme, kurutucu, pas önleme ve limandan varış noktasına nakliye, özellikle düşük değerli parçalar için nakliye maliyetine gözle görülür bir yüzde katıyor.
Müzakere sırasında iki gizli maliyet dikkati hak ediyor. Hurda oranı varsayımları parça fiyatının içinde yer alır ve nadiren açıklanır; Varsayılan hurda oranını sormak meşru ve açıklayıcı bir sorudur. Navlun konsolidasyonu ise diğeridir: Büyük bir konteyner limanının yakınında bulunan bir tedarikçi, sevkiyatları birleştirebilir ve nakliye maliyetini, teklifin görünür kılmayacağı şekillerde azaltabilir.
Tedarikçi Yeterliliği: İstenecek Belgeler
Yüksek hassasiyetli bir damgalama tedarikçisi, uzun bir dahili araştırma yapmadan aşağıdakileri üretebilmelidir. Herhangi bir öğenin üst kademeye iletilmesini gerektiriyorsa bu, kuruluşla ilgili bilgidir.
- Adı geçen belgelendirme kuruluşunun ve metal damgalamayı kapsayan kapsamın yer aldığı kalite yönetim sistemi belgesi.
- İlk üründe kullanılan spesifik ısı veya bobin partisine ilişkin malzeme sertifikaları.
- Başarılı/başarısız işaretlerini değil, her toleranslı özelliğe göre ölçülen değerleri içeren ilk ürün inceleme raporu.
- Hangi özelliklerin, ne sıklıkta, hangi cihazla kontrol edildiğini belirleyen bir proses kontrol planı.
- Pres tonajını, maksimum yatak boyutunu, strok hızını ve kalıp yüksekliği kapasitesini içeren ekipman listesi; bu, takımın gerçekten uygun olup olmadığını gösterir.
- Son müşteri sorunlarına ilişkin düzeltici eylem kayıtları. Kaydedilmiş sorunu olmayan bir tedarikçi ya yenidir ya da bunları kaydetmemektedir.
- Kaplama, ısıl işlem ve herhangi bir dış kaynaklı operasyon için alt tedarikçi listesi, çünkü kalite kaçışlarının çoğu damgalama tesisinin dışından kaynaklanmaktadır.
- Bobinden kartona kadar parti izlenebilirliği de dahil olmak üzere numune paketleme ve tanımlama standardı.
Bir denetim veya izlenecek video, bir belge setinden daha değerlidir. Hurdanın nasıl ayrıştırıldığını, kalıpların bakım kayıtları eklenmiş olarak raflarda depolanıp depolanmadığını ve denetim alanının üretim alanından ayrılıp ayrılmadığını izlemek, deneyimli bir alıcıya yeterlilik hakkında bir sertifikadan daha fazlasını anlatır.
Ningbo Merkezli Bir Damgalama Tedarikçisiyle Çalışmak
Ningbo, büyük ölçüde lojistik nedeniyle Çin'de damgalı metal parçaların tedarik edilmesi için en pratik yerlerden biridir. Liman çok yüksek miktarda konteyner trafiğini idare ediyor ve limana yaklaşık 25 km uzaklıktaki bir fabrika, bitmiş ürünleri üretim hattından konteyner sahasına tek bir günde taşıyabiliyor. Sevkiyat aralıklarının sıkı olduğu ihracat programları için bu yakınlık, yurt içi tedarikçilerin önleyemeyeceği bir gecikme kategorisini ortadan kaldırır.
Ningbo Mingli Electric Technology Co., Ltd., 2017 yılında kurulmuş, damgalı metal parçalar, sac metal parçalar ve fabrikasyon montajlar alanında çalışan, yılda 5.000 tondan fazla kapasiteye ve 50'den fazla kişiden oluşan bir ekibe sahip bir üretici ve ticaret şirketidir. Şirketin belirtilen süreç kapsamı, ürün kategorilerini eşleştiren beş rotayı kapsamaktadır: damgalanmış metal parçalar için yüksek hassasiyetli damgalama, metal levha bileşenler için metal levha işleme ve montaj işini destekleyen iç diş işleme, kaynak ve plastik işleme. Geliştirme özel olarak yönlendiriliyor - parçalar bir katalogdan ziyade müşteri çizimlerine veya numunelerine göre üretiliyor - ve şirketin belirtilen işi Avrupa, Amerika, Güneydoğu Asya ve Orta Doğu'da ihracat odaklı.
Alıcılar için bu profil en çok üç durumda faydalıdır. Birincisi, bir bileşen tek bir süreçte tasarlandığında ve damgalama için optimize edilmesi gerektiğinde, özel geliştirme rotası erken tasarım katılımına izin verdiğinden. İkincisi, bir parça birden fazla işlem gerektirdiğinde (örneğin, dişli uçlu damgalı bir braket ve kaynaklı bir takviye) ve konsolidasyon, üç tedarikçiyle uğraşmanın getirdiği tolerans yığınını ortadan kaldırır. Üçüncüsü, hacimler küçük partili lazer kesim aralığı ile çok yüksek hacimli özel takım aralığı arasında düştüğünde, esnek pres kapasitesine ve kalıp türlerinin karışımına sahip bir tedarikçi her iki uçtan da daha ekonomik olabilir.
Olağan durum tespiti hâlâ geçerlidir ve şirket profiline dayalı olarak bunların hiçbiri atlanmamalıdır. Kalite yönetim sertifikasını ve kapsamını isteyin, hangi spesifik sertifikaların üstlenildiğini doğrulayın, parça boyutunuza ve tonajınıza göre ekipman listesini talep edin ve hangi işlemlerin şirket içinde gerçekleştirildiğini ve hangilerinin taşeronlara verildiğini doğrudan sorun. Fiyat teklifinde hurda oranı varsayımını ve sizin rolünüzü yerine getirecek kalıbın yeniden bileme aralığını da isteyin. Bu dört soruyu açıkça yanıtlayan tedarikçi genellikle sürecini kontrol eden tedarikçidir.
Yüksek hassasiyetli damgalama, bunu bir emtia satın alımından ziyade bir mühendislik satın alımı olarak gören alıcıları ödüllendirir. Aldığınız tolerans, aletin dayanmak üzere tasarlandığı toleranstır ve araç, sağladığınız çizimi, belirttiğiniz malzemeyi ve taahhüt ettiğiniz hacmi yansıtır. Bu üç girdiyi zar kesilmeden hemen önce almak, daha sonra yapılan herhangi bir fiyat görüşmesinden daha değerlidir.
Pratik sıra kısadır. Kritik özellikleri tanımlayın ve gerisinin referans olmasına izin verin. İşleme yer bırakan bir malzeme kalitesi ve kalınlık toleransı seçin. İlk şikâyetten sonra değil, ilk maddeden önce denetim yöntemini, yetenek hedefini ve dokümantasyonu kabul edin. Ve aletin kime ait olduğunu, ne kadar dayanmasının beklendiğini ve tasarım değiştiğinde ne olacağını yazılı olarak onaylayın. Bunu yaptığınızda çizimdeki ±0,02 mm risk olmaktan çıkıp bir spesifikasyon olmaya başlar.
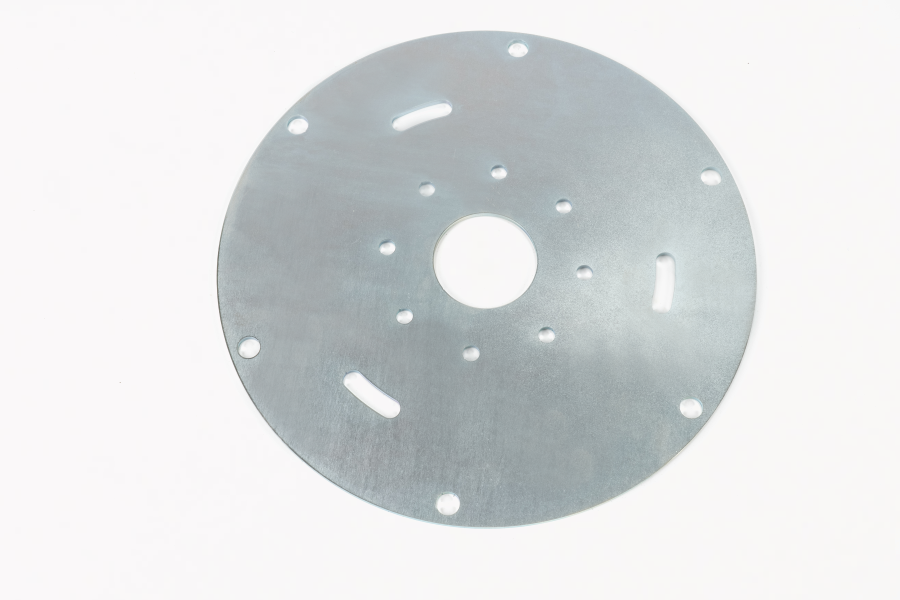

Hakkımızda
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Telif hakkı © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
